
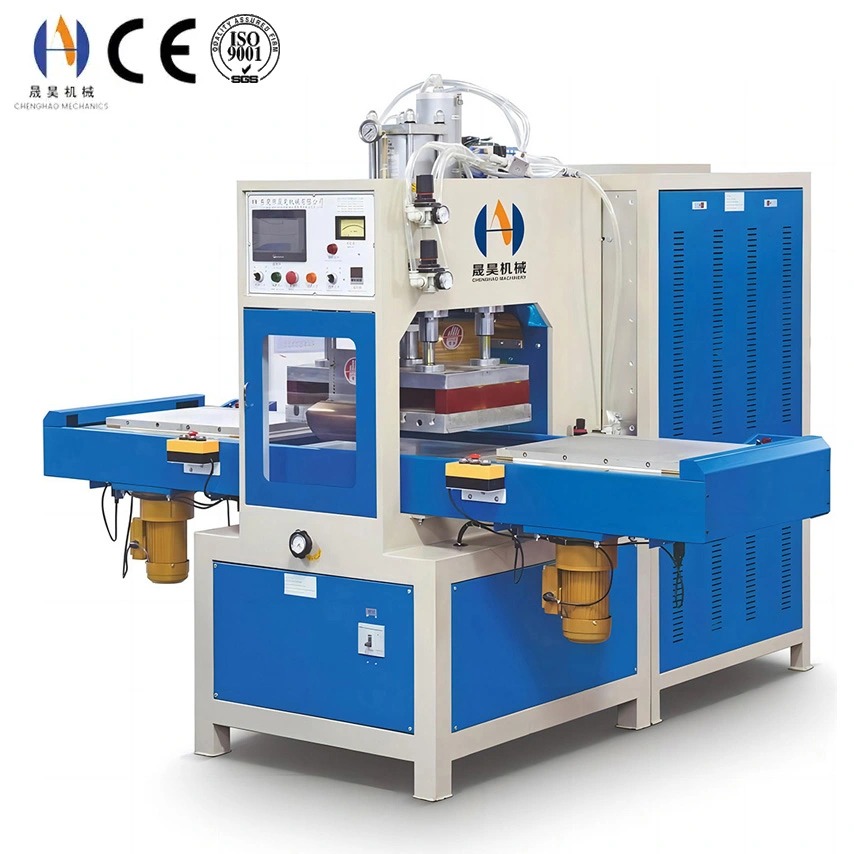
Zayıf yüksek frekanslı kaynaklar nadiren tek bir arızalı bileşenden kaynaklanır ve bu yüzden sıklıkla yanlış teşhis edilirler. Açılan bir dikiş, asıl hata, teması bile yapmayı bırakmış bir elektrotturken yorgun bir osilatör tüpünün sorumluluğu olabilir. Malzeme gece boyunca nem emildiğinde bunun sorumlusu operatöre yüklenebilir. Zayıf kaynaklar, HF kaynağının dört şeyinde bir dengesizliğin görünür sonucudur — verilen güç, sıcaklık süresi, uygulanan kuvvet ve bağlantı durumu — ve sorun giderme işi hangilerinin hareket ettiğini ayırmaktır. Bu rehber, bir kaynağın gerçekten zayıf olup olmadığını nasıl doğrulayacağını, bunun kök bir nedene nasıl bağlanacağını ve semptomu parça parça takip etmek yerine sürecin kalıcı olarak nasıl düzeltileceğini belirtir.
Öncelikle, zayıf ve aşırı
kaynaklı ile alt kaynaklı ayrılZayıf kaynak, uygulamanın gerektirdiği dayanıklılığın altında başarısız olan bir kaynaktır ve bu da karakteristik bir şekilde başarısız olur: dikiş parçaları eklem boyunca temiz bir şekilde, çoğu zaman bir taraftan diğerine çok az veya hiç malzeme transferi olmadan gerçekleşir. Bu, aşırı kaynaklı dikişten farklıdır; çünkü malzeme çok fazla güç, basınç veya zaman nedeniyle inceltilmiş ve kırılgan olduğu için kaynak hattının hemen yanında bozulur. İkisi de atölyede "zayıf" olarak adlandırılıyor ve zıt nedenleri var. Aşırı kaynaklı bir dikişi güç ekleyerek tedavi etmek durumu daha da kötüleştirir; Düşük kaynaklı bir dikişi basıncı düşürerek tedavi etmek de aynı şekilde yapılır. Bu nedenle ilk adım, eklemin nerede ve nasıl bozulduğuna bakmaktır.
| Başarısızlıkta Ne Görüyorsunuz | Genellikle ne anlama geliyor | First Direction |
|---|---|---|
| Kaynaksız — arayüz füzyon sıcaklığına ulaşmadı | Güç yoğunluğunu veya süresini artırın; teması kontrol | edin|
| Kaynaklı hattın hemen dışında arıza, malzeme inceltilmiş ve sertleşmiş | Aşırı kaynaklı — bağlantı sıcak ve ince, çevresindeki film zayıf | noktadırGüç, zaman veya basıncı azaltın; soğutmayı iyileştirin |
| Düzensiz alan veya basınç — bir ayar yerine bir alet, seviyeleme veya fikstür problemi | elektrot düzlüğü ve paralelliği inceleyin | |
| Bir sürüklenen değişken — tüp yaşlanması, elektrot ısıtması, jig sürünmesi veya ortam nemi | Parametreleri zamanla kaydet; ortalama değil trend arayın | |
| Zayıf bir çizginin yanında yay veya yanma — kirlenmiş bir yüzey veya keskin bir elektrot kenarı | Temiz malzeme ve elektrot kenarlarını kumaş | ile
Bir ayara dokunmadan önce test
edin"Zayıf kaynak"ın, el çekişmesi temelinde ilan edilmesi yaygındır; bu hareket normalden daha kolay hissettirir. Bu yargı tekrarlanabilir değildir ve makineyi ona göre ayarlamak zaman kaybeder ve genellikle süreci zaten doğru olan bir ayardan çıkarır. Herhangi bir parametre değiştirilmeden önce, dayanıklılık kaybı nicelendirilmeli ve test, bitkinin her partide tekrarlayabileceği bir test olmalıdır. Seçilen yöntem ürüne bağlıdır, ancak prensip aynıdır: tanımlanmış bir örneğe tanımlanmış bir yük uygulanır ve belgelenmiş minimumla karşılaştırılır.
| Test | Best For | ForNe Ortaya Çıkarıyor |
|---|---|---|
| Düz dikişler, film ve levha, hızlı bir atölye kontrolü | Arayüz birleşip füzemeyeceği ve birleşmenin dikiş boyunca ne kadar tutarlı | olduğu|
| Çekme veya tur kesme çekme | Bir sayı kaydedilmesi gereken herhangi bir dikiş | Arızada yükleme, böylece minimum ayarlanabilir ve önce-sonrası rakamına göre trend | gösterilebilir
| Şişirilebilir veya kapalı ürünler — poşetler, mesaneler, hava yastıkları | Tüm dikişin bir sistem olarak dayanıp tutmadığı ve en zayıf segmentin nerede olduğu | |
| Görsel ve kesim | kesimiArızanın iç görünüşünü doğrulamak | Kaynak derinliği, boşluklar, kirlenme katmanları ve soyulma hattının arayüz veya temel malzeme olup | olmadığını belirtin
Yalnızca tekrarlanabilir bir sayı oluştuğunda bir değişiklik değerlendirilebilir. Bu sayıyı belirleyen tüm değişkenler — frekans, güç, zaman, basınç, elektrot geometrisi ve malzeme kalitesi — yüksek frekanslı kaynak dayanımını etkileyen faktörler, aşağıdaki tanı dizisine faydalı bir eşlik eden rehberde incelenmektedir.
Kök Nedenlerin Dört Ailesi
Neredeyse her zayıf kaynak dört aileden birine kadar uzanır. Semptomu önce doğru aileye ayırmak en çok zaman kazandırır, çünkü jeneratöre, prese, takıma mı yoksa malzemeye mi dokunmanız gerektiğini gösterir. Aşağıdaki tablo haritayı içermektedir; Aşağıdaki bölümler her aileyi ayrıntılı olarak açıklar.
| Family | Tipik İmza | Önce Nereye Bakmalı | ?
|---|---|---|
| Power and generator | Her yerde sürekli zayıf, kalın veya büyük kısımlarda daha kötü | .Ayarlanma, tüp durumu, kaynak alanı için güç yoğunluğu |
| Zayıf veya inceltilmiş dikişler, küçük ayar değişikliklerine duyarlılık | Kuvvet kalibrasyonu, basınç altında kalma ve soğutma | |
| Takım ve elektrot | Dayanıklılık dikiş boyunca değişir; bazı kısımlar iyi, bazıları zayıf | Elektrot düzlüğü, yüzey durumu, kenar yarıçapı, jig desteği |
| Partiler veya kaymalar arasında ani değişim; baloncuklar ve boşluklar | Nem , kontaminasyon, plastifikleştirici, katkı seviyesi, depolama |
Power and Generator Nedenleri
Bir aletin her parçası zayıf çıktığında ve zayıflık parçanın boyutu veya kalınlığı arttıkça arttığında, jeneratör tarafı her şeyden önce dikkat etmeyi hak eder. En yaygın tek neden ise, yeterli güç yoğunluğu — mevcut watt'ın kaynak alanına bölünmesi. Küçük bir etikette çalışan bir alet, büyük bir panelde aç kalabilir ve dikiş izin verilen sürede asla füzyon sıcaklığına ulaşamaz.
Yetersiz güç yoğunluğu
Eğer kaynak alanı alet belirlendiğinden beri büyüdüyse, jeneratör sınırında olabilir. Belirti ise, malzemenin soğumadan önce ertelenemeyeceği için çok yavaş ısıtılması nedeniyle dall süresinin uzatılmasıyla düzeltilemeyen tek derecede zayıf bir dikiştir.
Osilatör Tüp Yaşlanması
Çıkış yavaş yavaş azalır, yüksek frekanslı elektron tüpünün ömrünün sonuna yaklaşır. Düşüş yavaş olduğu için, ilk işaret genellikle eskisinden daha fazla zamana ihtiyaç duyan bir dikiş olur, ardından zamanlayıcı ayarlanırsa ayarlanırsa zayıf kalan bir dikiş gelir.
Detuning
Araç yapısı, kablo yönlendirmesi veya yük kapasitansında yapılan bir değişiklik, devreyin rezonanstan çıkmasına neden olabilir, böylece güç teslim edilmek yerine yansılar. Ayar göstergesi veya plaka akımı dikiş olmadan önce bunu gösterir, bu yüzden rutin ayar kontrolleri bakım programında yer alır.
Frekans Kayması
Tasarım frekansından uzaklaşan bir jeneratör, malzemeye eşit olmayan şekilde bağlanır. Kaymanın önemli olduğu yerlerde, enerji daha az verimli uygulandığı için gösterilen güç normal görünse bile dikiş şiddeti düşer.
Basınç, zaman ve soğuma nedenleri
Pres tarafı her iki yönde de zayıf kaynaklar üretir, bu da onu yaygın bir kafa karışıklığı kaynağı yapar. Çok az basınç ve iki yüzey alanın arayüz arasında köprü oluşturması için gereken samimi teması asla kuramaz, bu yüzden dikiş zayıf olurken makinenin göstergeleri tamamen sağlıklı görünüyor. Çok fazla basınçta yumuşamış malzeme eklemden sıkılır, dikiş inceltir ve çevredeki film önce bozulmaya başlar.
| Cause | Signature | Düzeltme |
|---|---|---|
| Her yerde zayıf, yay daha olası, dikiş kenarında parıltı yok | Kuvveti artırın, dikiş sadece yanıp sönsün; kontrol kontrol cihazıyla kontrol edin, regülatör düğmesiyle değil | |
| Fazla flaş, inceltilmiş dikiş, kaynak hattının hemen dışında arıza | Kuvveti azalt; geometri karmaşık olduğunda, yaylı veya çok aşamalı kelepçe yerine | koyun|
| Kaynak süresi çok kısa | Operatörün iki kez basarak telafi ettiği zayıf dikiş | Küçük adımlarla uzat; çift basma bir belirtidir, asla sabitleyici | değildir
| Cooling erken yayınlandı | Soyma gücü hemen iyi, parça gevşedikten sonra zayıf | Soğutma boyunca basıncı tutun ve dikiş sertleştikten sonra açın |
| Kuvvet parçaya kare değil | Dikişin bir tarafı güçlü, diğer tarafı zayıf | Plateni düzleştirin ve jigi hizla böylece kuvvet eşit dağılsın | ;
Tooling and Electrode Nedenleri
Aynı aletten bazı parçalar güçlü, bazıları zayıfsa, sorun neredeyse her zaman elektrikten ziyade mekaniktir. Elektrot ve kalıp, akım yoğunluğunu ve kuvvet dağılımını belirler, bu yüzden aşınma veya kirlenme doğrudan tutarsız güç olarak görünür. Elektrot yüzeyinde plastifikleştirici, serbest bırakıcı veya bozuk malzeme birikimi, yavaş yavaş zayıflayan dikişin en az teşhis edilen nedenlerinden biridir; çünkü cihazda herhangi bir ayar değiştirmeden temas değiştirir.
| Condition | Güç üzerindeki etkisi |
|---|---|
| Elektrot yüzeyi kirlenmiş veya oksitlenmiş | Temas direnci artar, böylece alan yayılır ve dikiş yoğunluğu azalır — dikiş yavaş yavaş zayıflar ve makine normal görünür |
| Alanı yoğunlaştırır ve kaynağın yanında kenar yaylanması veya yanma oluşturur, böylece yayın çarptığı yerde zayıf bir çizgi bırakır | |
| Kaynak sırasında malzeme kalkır veya kayar, bu yüzden eklemin bir kısmı asla kapanmaz; dayanıklılık dikiş boyunca değişir | |
| Kuvvet ve alan, yüzeylerin ilk temas ettiği yerde yoğunlaşır; dikişin geri kalanı aç kalır ve zayıf | kalır.|
| Parça pozisyonu kayıyor, bu yüzden kaynak hattı elektrotla hizalamaz ve dayanıklılık düzensiz hale | geliyor
Elektrot durumu bu kadar önemli olduğu için, geometri ve yüzey özellikleri makine ayarlarıyla aynı ilgiyi hak ediyor. Kenar yarıçapı, arazi genişliği ve rölyef için yapılandırılmış bir yaklaşım, yüksek frekanslı kaynak için elektrodların tasarımı ve bunları spesifikasyona göre çalıştıran sarf malzemeleri aşağıda ele alınmıştır. yüksek frekanslı aksesuarlar.
Malzeme ve Hazırlık Nedenleri
Malzeme sorunlarının kendine özgü bir parmak izi vardır: dikiş güçlüdür, sonra yeni bir rulo veya yeni bir üretim günü gelir ve dikiş zayıf olur, makinede hiçbir değişiklik olmamıştır. En sık kullanılan tek neden nemdir. PVC ve TPU suyu emer ve bu su sahada buhara dönüşür, boşluklar ve kaynaklı gibi görünen ama yük altında ayrılan bir dikiş oluşturur. Gece boyunca açık bırakılan bir malzeme, kapalı bir poşetten alınan aynı malzemeden tamamen farklı davranabilir.
| Material Factor | Neden Weld'i Zayıflatıyor |
|---|---|
| Kaynak sıcaklığında buhara dönüşür, boşluklar ve kabarcıklar oluşturur ve bağ alanını kırır; dayanıklılık sadece küçük bir nem artışıyla keskin bir şekilde azalır | |
| Yağ, toz, serbest bırakma maddesi veya işleme kalıntısı, alanın arayüzü köprülemesini engeller ve kaynak tamamlanmış görünse bile zayıf bir arayüz tabakası | oluşturur|
| HF kaynak, malzemenin dielektrik kayıp davranışına bağlıdır; çok fazla plastifikleştirici veya yanlış dolgu malzemenin ısınma hızını değiştirir, bu yüzden bir parti değişmemiş ayarlarda kötü kaynak | yapabilir|
| Daha kalın veya farklı lamine edilmiş malzeme, füzyon sıcaklığına ulaşmak için daha fazla enerji gerektirir; bir gösterge değişimi tüm süreç penceresini sessizce kaydırır | |
| Eski stokun yüzey özellikleri değişebilir, bu yüzden performans rulonun başlangıcından sonu arasında değişiklik gösterir |
Malzeme seçimi ve koşullandırma, kaynak yöntemiyle güçlü bir şekilde etkileşir, bu yüzden aynı film bir tesiste iyi kaynaklanırken, diğerinde kötü kaynaklanabilir. Farklı polimer ailelerinin alana nasıl yanıt verdiği .
Adım adım sorun giderme dizisi
Aileleri sabit bir sırayla çözmek, HF sorun gidermesinde en yaygın hatayı önler — birden fazla değişkeni aynı anda değiştirmek ve hangisinin işe yaradığını bilmemek. Aşağıdaki dizide her seferinde bir değişken dışarıdan içe izole edilir.
Kalıcı Düzeltmeler ve Önleme
Sorun giderme işlemi hemen zayıflığı ortadan kaldırır; Önleme onun geri dönmesini engeller. Zayıf kaynakları takip etmeyi bırakan çoğu tesis, olaydan sonra ayarları daha hızlı ayarlamak yerine malzemeleri kontrol ederek, aletleri koruyarak ve sürüklenmeyi izleyerek çabayı yukarı doğru kaydırarak yapar.
| Measure | Engellediği |
|---|---|
| Malzeme açıkta bırakıldıktan sonra ortaya çıkan partiden partiye zayıflık | |
| Gelen derece, ray ve katkı seviyesi denetimi | Bir tedarikçi veya formülasyon değişikliği nedeniyle oluşan sessiz süreç kayması | ;
| Hiçbir ayar değişikliğinin düzeltemeyeceği kirlenme ve aşınmadan kaynaklanan kademeli güç düşüşü | |
| Sabit bir döngüde güç kalibrasyonu ve zamanlayıcı doğrulaması | Basınç ve dwell'in yavaş kayması, sağlıklı bir süreci penceresinden dışarı itiyor |
| Belirlenmiş aralıklarda kaydedilen sonuçlarla peel veya pull test | yapınZayıf kaynaklar bir sonraki operasyona ulaşır ve erken uyarı eğilimi verir, onlardan önce bir erken uyarı eğilimi | verir
| Yanlış tabandan başlayan bir operatör tarafından zayıf bir kaynağın yeniden tanıtılması |
Birçok üründe zayıf kaynakların sıkça görüldüğü durumlarda, genellikle daha geniş üretim sistemi tercih edilecek yerdir — kusurların ortaya çıktığı koşulları azaltan sıralama, alet yönetimi ve süreç kontrolü HF kaynak üretiminde kusurları ve duraklamaları azaltıyor ve PVC kaynak kalitesini artırmak.
Sıkça Sorulan Sorular
zayıf kaynaklarınızı kök sebebe kadar izleyin
Chenghao Machinery, 3 kW'dan 60 kW'a kadar yüksek frekanslı kaynak makineleri üretir ve dikişi spesifikasyona uygun tutan elektrotlar, kalıplar ve aksesuarları sağlar. Malzeme, takım ve akım ayarlarınızı bize gönderin, mühendislerimiz kaynağın neden zayıf olduğunu izole etmenize ve düzeltmeyi belirtmenize yardımcı olacak.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Çin