
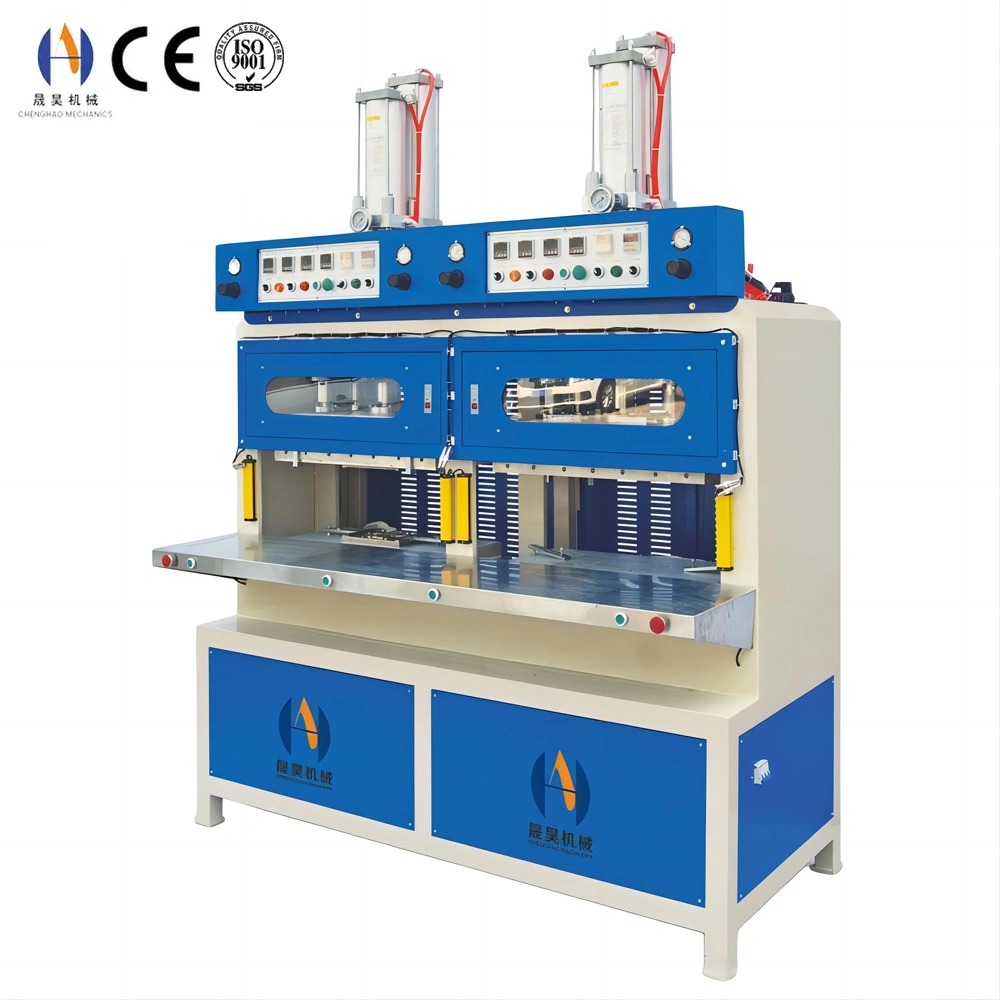
Kalıp Makinesi: Endüstriyel Şekillendirme Teknik Rehberi
Bir kalıp makinesi , ham polimer, kauçuk veya kompozit malzemeyi bitmiş üç boyutlu bileşenlere dönüştürmek için kontrollü ısı, basınç ve zaman uygular. Chenghao Machinery, prototipten seri üretime kadar endüstriyel kalıplama uygulamalarının tamamını kapsayan üç ana kalıp makinesi ailesi üretmektedir — hidrolik sıcak presleme makineleri, yüksek frekanslı şekillendirme makineleri ve blister şekillendirme makineleri .
Kalıp Makinesi Teknolojisi Karşılaştırması
| Makine Tipi | Şekillendirme İlkesi | Basınç Aralığı | Tipik Döngü Süresi | Birincil Uygulamalar |
|---|---|---|---|---|
| Hidrolik Sıcak Pres | Isı + Hidrolik sıkıştırma | 5–300 ton | 60–300'ler | Kauçuk, termoset, kompozit laminasyon |
| Yüksek Frekanslı Şekillendirme | Dielektrik ısıtma + elektrot basıncı | 0,5–20 ton | 5–30 yılları | PVC kaynak, midye kaplama, blister concap |
| Kasık Oluşumu | Radyant ısı + vakum/basınç | 6 bar'a kadar | 6–20 yılları | Ambalaj tepsileri, midye kabukları, ekran kabarcıkları |
| Küçük Sıcak Baskı | Elektrikli ısıtma + hidrolik kelepçe | 1–20 ton | 30–120 yılları | Laboratuvar testleri, küçük parçalar, prototipleme |
Malzeme Tipine Göre Süreç Parametreleri
| Materyal | Kalıplama Yöntemi | Sıcaklık | Basınç | Tipik Küçülme |
|---|---|---|---|---|
| Doğal kauçuk (NR) | Sıkıştırma kalıplama | 150–170°C | 10–20 MPa | %1,5–3,0% |
| EPDM / silikon kauçuk | Sıkıştırma kalıplama | 160–180°C | 8–18 MPA | %1,5–2,5% |
| PVC (sert / esnek) | HF şekillendirme / sıcak pres | 120–160°C | 1–8 MPa | %0,3–0,6% |
| Karbon fiber / GFRP | Sıkıştırma kalıplama | 130–180°C | 5–20 MPa | %0,1–0,3% |
| EVA / köpük | Sıcak pres köpürtme | 155–175°C | 5–15 MPa | %30–50 (tasarlanmış) |
| SMC / BMC termoset | Sıkıştırma kalıplama | 140–165°C | 5–15 MPa | %0,0–0,3% |
Kalıp Makinesi Seçim Kriterleri
Doğru kalıp makinesini seçmek, üretim ihtiyaçlarınıza göre beş temel parametreyi eşleştirmenizi gerektirir:
- Sıkıştırma kuvveti: İç şekillendirme basıncı altında kalıp açılmasını önlemek için gereken minimum kuvvet. Hesaplanın: tepe boşluk basıncı (MPa) × projeksiyon parçası alanı (cm²) × 1.2 güvenlik faktörü. Küçük kelepçe flaş oluşturur; Aşırı büyük kelepçe enerji israfı yapar ve aletlere baskı yapar. Chenghao sıcak presleri tüm parça boyutlarını kapsayacak şekilde 5 ila 300 ton arasında değişir.
- Plaka boyutu: Çalışma yüzeyi, kalıp alanı ile her taraf için en az 50 mm çevre boşluğunu karşılamalıdır. Yüksek hacimli üretim için çok boşluğu gerektiren aletler, platon çıkıntısı olmayan tüm boşlukları barındırmak için daha büyük plakalar gerektirir ve bu da basınç dağılımının dengesiz olmasına neden olur.
- Sıcaklık aralığı ve eşitlik: Chenghao makinelerindeki elektrikli ısıtmalı platenler, tüm plaka alanında ±3°C eşitlik sağlar. Silikon ve EPDM gibi sıcaklığa duyarlı malzemeler için, ±5°C'nin altında olan uniformlik, boşluk pozisyonlarında tutarlı kürlenme ve boyutsal tekrarlanabilirlik için kritiktir.
- Gün ışığı ve inme: Gün ışığı, üst ve alt platlar arasındaki maksimum açık mesafedir; İnme çalışma yolculuğudur. Gün ışığı, kapalı kalıp yüksekliği ve parça çıkarma boşluğunu (genellikle kalıp yüksekliği + 1,5× parça derinliği minimumuna uygun hale getirmelidir.
- Kontrol sistemi: Çok adımlı programlanabilir kontrol, her tarif için yaklaşım hızı, kalıplama hızı, şekillendirme basıncı, buruşma süresi ve soğuma süresinin bağımsız ayarlanmasını sağlar. Chenghao makineleri, manuel parametre yeniden girişi olmadan hızlı iş değişimi için 100 tarifli PLC belleği destekler.
Chenghao Kalıp Makinelerinin Temel Özellikleri
- Dört sütunlu yönlendirilmiş pres çerçevesi — kendi kendine yağlanan bronz burçlu sertleştirilmiş krom kılavuz sütunlar, tam strok boyunca 0,05 mm paralellik sağlar. Sürekli platon paralelliği, çok boşluğun kauçuk ve kompozit takımlarında flaşsız parçalar için kritik olan eşit boşluk basınç dağılımını sağlar.
- Orantılı hidrolik kontrol — servo-orantılı valf sistemi, 0.1 MPa çözünürlükle programlanabilir basınç rampasını sağlar. Kapanış sırasında kalıp ve parça üzerindeki şok yükünü ortadan kaldırır ve geleneksel kapalı/kapalı hidrolik sistemlere kıyasla alet ömrünü %20–35 kadar uzatır.
- PID ile çok bölgeli elektrikli ısıtma — bireysel PID kontrolörleriyle segmentli ısıtma elemanları ±3°C plaka sıcaklığı düzenini korur. Ortam seviyesinden 180°C'ye hızlı ısınma 25 dakikadan kısa sürede ulaşılır; farklı görev döngülerinde sabit sıcaklık için otomatik ayarlama PID algoritması.
- Entegre su soğutma — pres plakalarındaki iç su kanalları, termoplastik parçaların hassas şekillendirilmesi için kontrollü kalıp sonrası soğutma sağlar. 180°C'den 60°C'ye 8 dakikadan kısa sürede soğutma, baskı dışı soğutma armatürlerini ortadan kaldırır ve döngü süresini %25–40 azaltır.
- 100 tarifli PLC ve veri kaydı — anında iş çağrısı için tam süreç parametre setlerini saklar. Gerçek zamanlı veri kaydetme, her üretim döngüsü için sıcaklık, basınç ve döngü zamanını kaydeder — ISO 9001 ve IATF 16949 kalite yönetim sistemleri için süreç dokümantasyonunu destekler.
- Hızlı değişim kalıp sistemi — Standart kalıp sıkıştırma donanımına sahip T-slot plaka arayüzü, 100 tona kadar presler için tek operatörlü kalıp değişimini 15 dakikadan kısa sürede mümkün kılar. Yüksek karışımlı üretim ortamlarında 5 dakikadan kısa sürede değişim için CH-HP-100T ve üzerisinde hidrolik hızlı kelepçeler mevcuttur.
- Güvenlik onaylı koruma — EN 13849 PLd çift kanallı emniyet rölesi ile tam çevre ışık perdeleri, kilitli manuel erişim kapıları ve güvenlik aktivasyonunda hidrolik basınç boşaltma. EN 693 hidrolik pres güvenlik standardına uygun sertifikalıdır.
SSS
S1: Sıcak pres makinesinde kompresyon kalıplama ile transfer kalıplama arasındaki fark nedir?
Sıkıştırma kalıplamada, önceden tartılmış ham madde (kauçuk blank veya termoset pres) doğrudan açık kalıp boşluğuna yerleştirilir ve pres kapanarak ısı ve basınç uygulanır. Malzeme sadece boşluk içinde akar. Kalın parçalar, düşük maliyetli takımlar ve yüksek viskoziteli malzemeler için uygundur. Transfer kalıplamada, malzeme boşlukların üzerindeki ayrı bir tencereye yüklenir ve pres kapandığında kapılardan geçirilir; böylece daha iyi boyutsal kontrol ve üst kalıplama yeteneği sağlanır. Chenghao hidrolik sıcak pres makineleri, temel makineyi değiştirmeden farklı kalıp takım konfigürasyonlarıyla her iki yöntemi de destekler.
S2: Plaka sıcaklığı düzeni parça kalitesini nasıl etkiler?
Platen sıcaklığı düzeni, çoklu boşluklu bir alette tüm boşluklarda kürlenme tutarlılığını doğrudan belirler. Kauçuk kalıpta 160°C'de ±10°C varyasyonu, soğuk bölgelerdeki boşlukların sıcak bölgelere göre %8–12 daha yavaş kürlenmesi anlamına gelir — bu da soğuk pozisyonlardan az kürlenmiş parçalara (yumuşak, düşük yırtılma dayanıklılığı) ve aynı döngüde sıcak pozisyonlardan aşırı kürlenmiş parçalara (kırılgan, yüzey bozulması) yol açar. Chenghao'nun segmentli PID ısıtma sistemi, çoğu kauçuk ve termoset uygulamada kalıp içi özellik varyasyonunu %2'nin altına düşüren ±3°C uniformatüre ulaşır. Bu özellikle, titiz mekanik özelliklere sahip otomotiv sızdırmazlık bileşenleri ve tıbbi kauçuk parçaları için kritik öneme sahiptir.
S3: Aynı kalıp makinesi hem kauçuk sıkıştırma kalıplama hem de EVA köpük kalıplama işlemlerini yapabilir mi?
Evet, uygun aletlerle. Her iki süreç de aynı hidrolik sıcak pres taban makinesini kullanır, ancak farklı kalıp tasarımları gerektirir: kauçuk sıkıştırma takımları flaş kontrolü için sıkı oturmuş boşluk blokları ve taşma olukları kullanırken, EVA köpük takımları köpük yoğunluğunu kontrol etmek için kontrollü genleşme boşluğuna sahip kapalı boşluklar kullanır. Çift kullanım için temel makine gereksinimi, daha uzun EVA köpük kalıbını (üfleme genleşme aşaması için ekstra gün ışığı olması gerekir) sığdıracak yeterli darbedir. Chenghao, birleşik kauçuk ve EVA üretim hatları için en uygun pres modelini belirleyebilir veya her iki malzeme yüksek hacimde çalıştırılırsa özel bir makine konfigürasyonu önerebilir.
S4: Entegre su soğutmanın kalıp makinesi döngü süresini azaltmadaki rolü nedir?
Sıcak presle termoplastik kalıplamada, parça kalıptan önce ısı bozulma sıcaklığının altında soğumalıdır ki eğrilmeyi önlersin. Entegre soğutma olmadan, pres pasif ortam soğutmasını beklemeli veya parçalar pres dışı soğutma armatürlerine taşınmalıdır — bu da döngü başına 60–180 saniye ölü süre ekler. Chenghao'nun su soğutmalı plakaları, tipik 150–180°C uygulamalarda presteki soğuma süresini 3–8 dakikaya indirerek baskı dışı armaturaları tamamen ortadan kaldırır. PVC ve poliolefin sıcak pres şekillendirmede genellikle %25–40 çevrim süresi azalması normaldir. Su akış hızı, giriş sıcaklığı ve soğuma süresi her iş için PLC tarifinde programlanabilir. Entegre soğutma ile kompakt konfigürasyonlar için küçük sıcak pres serisine bakabilirsiniz.
S5: Küf hasarını önlemek için sıkıştırma kuvveti nasıl tanımlanmalıdır?
Sıkıştırma kuvveti spesifikasyonunu iki sınır belirler: minimum kuvvet (flaşı önlemek için) ve kalıp aletleri için maksimum güvenli kuvvet. Minimum: tepe boşluk basıncı × projeksiyon alanı × 1.2 güvenlik faktörü. Maksimum: sıkıştırma sırasında kalıp çeliği kesit alanına göre belirlenir — 30 mm duvar kalınlığında standart bir P20 alet çeliği boşluğu bloğu, 50–80 MPa basınç gerilimini güvenle sürdürebilir. Bunu aşmak kalıp çatlamasına, ayrım hattı hasarına veya kılavuz pim arızasına neden olur. Chenghao'nun mühendisleri, kalıp tasarım incelemesi sırasında her iki sınırı da gözden geçirir ve kalıp çiziminde önerilen pres tonaj aralığını belirtir. Belirlenen maksimumdan büyük bir pres kullanmak, tüm Chenghao CH-HP serisi makinelerde standart olan ekipman güvenli maksimumda basınç sınırlayıcı valf gerektirir. Ekipman siparişi vermeden önce Chenghao'nun teknik ekibiyle güç spesifikasyonu desteği için iletişime geçin.
S6: Kalıp makinesi tedariki ve alet için tipik teslim süreleri nedir?
Standart sıcak pres makineleri (5–50 ton, standart plaka): 15–20 çalışma günü serbest üretim. 50–150 tonluk özel platen konfigürasyonları: 25–35 çalışma günü. 150–300 tonluk ağır endüstriyel presler: 40–55 çalışma günü. Kalıp takımı teslim süreleri paralel olarak çalışır: basit tek boşluklu kauçuk aletler (10–15 çalışma günü), soğutma ve ejektör sistemlerine sahip çok boşluklu aletler (20–30 çalışma günü), karmaşık kompozit veya köpük takımlar (25–40 çalışma günü). Makine ve takım ekipmanları, Chenghao'nun tesisinde aynı anda tasarlanır, üretilir ve fabrika kabul testinden geçirilir. Tam FAT dokümantasyonu — platen sıcaklık haritası, paralellik sertifikası ve PLC program çıktısı dahil — her makine sevkiyatında kalite kayıt uyumu için sağlanır.
Chenghao'dan Kalıp Makinesi Teklifi Alın
Malzemenizi, parça boyutunu, üretim hacminizi ve kalıp tasarımınızı paylaşın — Chenghao Machinery, fabrikadan doğrudan fiyatlandırma ve tam teknik özelliklerle doğru kalıp makinesi konfigürasyonunu önerecektir.
E-posta: sales11@chenghaointernational.com | WhatsApp: +86 15817655869