
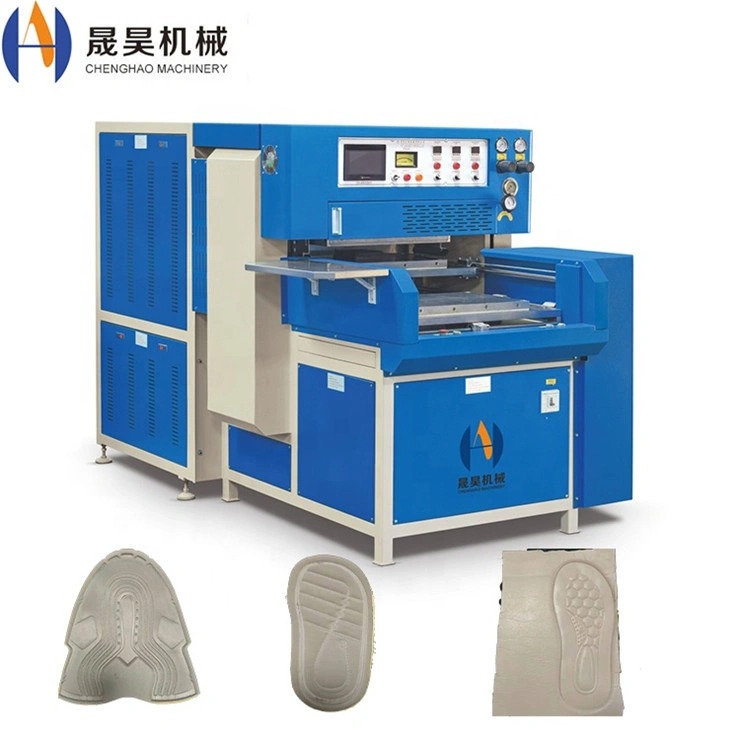
Plastik Kaynak: Yöntemler, Malzemeler ve Endüstriyel Uygulamalar
Plastik kaynak, otomotiv, medikal ve elektronik endüstrilerinde termoplastik bileşenleri kalıcı olarak birleştirmek için kullanılan kritik bir üretim sürecidir. Yapıştırıcı veya mekanik sabitlemenin aksine, plastik kaynak teknolojisi , ana malzemenin %80–95'ine ulaşan çekme dayanıklılığıyla moleküler seviyede birleşme bağları oluşturur. Bu rehber, üretim ortamları için temel kaynak yöntemlerini, malzeme uyumluluğunu, süreç parametrelerini ve ekipman seçim kriterlerini kapsar.
1. Plastik Kaynak Yöntemlerinin Genel Bakış Açısı
Termoplastik kaynak yöntemleri, eklem arayüzünde erime akışını sağlamak için kullanılan enerji kaynağına göre sınıflandırılır. Her yöntem, belirli parça geometrileri, üretim hacimleri ve malzeme türleri için optimize edilmiştir. Aşağıda beş ana endüstriyel yöntem karşılaştırılmıştır.
| Yöntem | Enerji Kaynağı | Döngü Zamanı | Kaynak Dayanıklılığı | Tipik Uygulamalar |
|---|---|---|---|---|
| Yüksek Frekans (HF) | 27.12 MHz RF alanı | 2–8 saniye | %85–95 ebeveyn | PVC ambalajlar, tıbbi çantalar, şişirilebilir ürünler |
| Ultrasonik | 20–40 kHz titreşim | 0.1–3 saniye | %80–92 ebeveyn | ABS muhazaları, PP bileşenleri, elektronik muhafazalar |
| Sıcak Pres / Isı Plakası | Isıtılmış plaka teması | 15–60 saniye | %88–95 ebeveyn | PE/PP boruları, otomotiv gösterge panelleri, büyük paneller |
| Sıcak Erime | Isıtılan yapıştırıcı tabanca | 10–30 saniye | %60–80 ebeveyn | Paketleme, mobilya süsleme, hafif montaj |
| Isı Sızdırmazlığı | Bar / impuls ısı | 1–5 saniye | %75–90 ebeveyn | Film torbaları, blister paketler, esnek ambalajlar |
2. Malzeme Uyumluluğu ve Kaynak Edilebilirliği
Sadece termoplastik malzemeler kaynaklanabilir; Termosetler ve elastomerler (termoplastikle modifiye edilmedikçe) kaynak yapılamaz. Kaynaklanabilirlik, uyumlu erime sıcaklıklarına, benzer erime-akış indekslerine ve moleküler zincir uyumluluğuna bağlıdır. Aşağıdaki tablo, en yaygın endüstriyel plastikleri ve önerilen kaynak yöntemlerini listelemektedir.
| Materyal | Erime Sıcaklığı (°C) | HF | Ultrasonik | Hot Press | Isı Sızdırmazlığı |
|---|---|---|---|---|---|
| PVC (sert/esnek) | 160–210 | Mükemmel | İyi. | İyi. | İyi. |
| ABS | 210–240 | Zavallı | Mükemmel | İyi. | Adil |
| PP / PE | 130–170 | Zavallı | İyi. | Mükemmel | Mükemmel |
| HAYVAN / PETG | 250–270 yılları | Adil | İyi. | İyi. | İyi. |
| PC (Polikarbonat) | 260–300 | Zavallı | Mükemmel | İyi. | Adil |
| Naylon (PA) | 220–265 | Zavallı | İyi. | İyi. | Adil |
| TPU / TPE | 160–200 | Mükemmel | İyi. | İyi. | İyi. |
3. Yüksek Frekanslı Plastik Kaynak: Süreç Parametreleri
Yüksek frekanslı kaynak , PVC, TPU ve polar termoplastikler için baskın yöntemdir. 27.12 MHz'deki elektromanyetik alan, harici ısı uygulamak yerine malzeme içinde dielektrik ısınmayı tetikler ve minimal yüzey işaretiyle uniform erime bölgeleri oluşturur. Temel süreç parametreleri aşağıda listelenmiştir.
| Parametre | Tipik Menzil | Kaynak üzerindeki etkisi |
|---|---|---|
| Çıkış Gücü (kW) | 3–60 kW | Daha yüksek güç = daha hızlı ısıtma; ark eşiğini aşmamalıdır |
| Kaynak Zamanı (saniye) | 0.5–8 saniye | Daha uzun süre erime derinliğini artırır; Aşırı zaman yanmaya neden olur |
| Soğuma Süresi (saniye) | 1–10 saniye | Kristalleşmeyi ve nihai eklem dayanıklılığını belirler |
| Elektrot Basıncı (kN) | 0,5–6 kN | Samimi temas sağlar; Aşırı basınç sıkıştırmaları eriyip gider |
| Elektrot Boşluğu (mm) | 0,1–0,5 mm | Saha yoğunluğunu kontrol eder; dikiş genişliği ve derinliğini etkiler |
| Malzeme Kalınlığı (mm) | 0.1–8 mm | Daha kalın malzemeler daha yüksek güç veya daha uzun kaynak süresi gerektirir |
4. Ultrasonik Plastik Kaynak: Süreç Parametreleri
Ultrasonik kaynak, eklem arayüzünde yüksek frekanslı mekanik titreşimleri sürtünmeli ısıya dönüştürür ve sert termoplastik muhafazalar için saniye altı döngü süreleri sağlar. Bu süreç son derece tekrarlanabilir ve temiz oda ortamları için uygundur çünkü tüketim malzemesi gerektirmez.
| Parametre | 20 kHz Sistemi | 40 kHz Sistemi | Notlar |
|---|---|---|---|
| Genlik (μm) | 20–100 μm | 10–50 μm | Yarı kristalin polimerler için daha yüksek genlik |
| Kaynak Basıncı (bar) | 1–6 bar | 0.5–4 bar | Bağlantı tasarımı için optimize edilmiştir |
| Kaynak Zamanı (saniye) | 0.1–2.0 saniye | 0,1–1,5 saniye | Daha düşük kütle titreşimi nedeniyle 40 kHz'de daha kısa süredir |
| Korno Malzemesi | Titanyum / Alüminyum | Titanyum | Yüksek dayanıklılığa sahip koşular için tercih edilen titanyum |
| Maksimum Parça Boyutu | 400 × 600 mm'ye kadar | 200 × 300 mm'ye kadar | 20 kHz büyük montajlar için uygun |
5. Plastik Kaynak için Eklem Tasarımı
Bağlantı geometrisi, kaynak kalitesini belirlemede makine parametreleri kadar kritiktir. Kötü tasarlanmış eklemler, makine ayarlarından bağımsız olarak zayıf ve tutarsız bağlar üretir. Aşağıda en yaygın dört eklem tasarımı açıklanmıştır.
Popo Joint
En basit geometri; sıcak pres ve boru kaynağı için uygundur. Hassas yüzey hazırlığı ve sabitleme gerektirir. Çekme mukavemi: %70–85 ana malzeme.
Enerji Direktörü
Üçgen kaburga, bir parçaya kalıplanmış ultrasonik enerjiyi zirvede yoğunlaştırır; Rijit termoplastik montajlar için standarttır. Güç: %80–92 ebeveyn.
Kesme Eklemi
Parazit-uyum tasarımı; erime yüzeyi boyunca yansal olarak akar. Yarı kristalin polimerler (PP, PE, Naylon) için önerilir. Güç: %85–95 ebeveyn.
Dil ve Groove
Kendi kendine hizalanan geometri ve içinde erime içerir; Tıbbi ve sıvı taşıma montajlarında hermetik foklar için idealdir. Güç: %80–90 ebeveyn.
6. Sektör Uygulamaları
Endüstriyel plastik kaynak , güçlü, temiz ve tekrarlanabilir polimer eklemler gerektiren her sektörde kullanılır. Aşağıdaki tablo, sektörler arasında kullanılan ana uygulama alanlarını, malzemeleri ve tercih edilen yöntemleri özetlemektedir.
| Sanayi | Uygulama | Materyal | Tercih Edilen Yöntem |
|---|---|---|---|
| Otomotiv | Gösterge panelleri, kapı panelleri, sıvı rezervuarları, güneş vizörleri | PP, ABS, PC, PA | Ultrasonik, Sıcak Pres, HF |
| Tıbbi | IV torbaları, kan toplama torbaları, tanı muhafazası | PVC, PET, PP | HF, Ultrasonik, Isı Sızdırmazlığı |
| Ambalaj | Blister paketler, esnek poşetler, midye kabuğu ambalaj | PVC, PET, PE | HF, Isı Sızdırmazlığı, Kavurma Oluşturma |
| Tüketici Elektroniği | Cihaz muhafazalar, konnektörler, PCB muhazaları | ABS, PC, PA | Ultrasonik |
| Spor Malzemeleri | Şişme toplar, çadırlar, su geçirmez ekipmanlar, eldivenler | PVC, TPU | HF |
| İnşaat | Geomembranlar, borular, su geçirmez zarlar | HDPE, PP, PVC | Sıcak Pres, Ekstrüzyon Kaynağı |
7. Ekipman Seçimi Rehberi
Bir üretim hattı için doğru kaynak makinesinin seçilmesi, uygulama gereksinimlerine beş teknik kriterin uydurulmasını gerektirir.
01 — Malzeme Tipi
Malzemenin polar (PVC, TPU — HF kaynaklı) veya polar olmayan (PP, PE, ABS — ultrasonik veya sıcak pres gerektiriyor) olup olmadığını doğrulayın. Uyumsuz malzemeleri karıştırmak için yapıştırıcı teşvikini gerektirir.
02 — Parça Geometrisi
Büyük düz dikişler HF veya ısı sızdırmazlığı →; 3D karmaşık eklemler→ özel korna ile ultrasonik bağlantı; kalın duvarlı montajlar → sıcak pres. Standart olmayan şekiller için özel elektrotlar ve kalıplar mevcuttur.
03 — Üretim Hacmi
Yüksek hacimli (>10.000 pc/gün) ultrasonik (0,1–3 saniyelik döngüler) veya otomatik HF hatlarını tercih eder. Pilot ve orta hacimli çalışmalarda manuel HF veya yarı otomatik sıcak pres makineleri kullanılır.
04 — Kaynak Kalite Standardı
Tıbbi ve havacılık birleşimleri, ≥%90 ana dayanıklılıkta — enerji direktörü veya HF ile ultrasonik — hermetik contalar gerektirir. Genel ambalaj, ısı sızdırmazlıkla %75–85 kabul edilebilir.
05 — Araç Yatırımı
HF elektrotlar: set başına 200–2.000 USD. Ultrasonik boynuzlar: USD 500–5.000. Sıcak pres levhaları: USD 300–3.000. Kısa vadeli projeler için araç maliyetini toplam sahiplik maliyetine dahil edin.
8. Plastik Kaynakta Kalite Kontrolü
Tutarlı kaynak kalitesi, sistematik süreç izleme ve yıkıcı/bozucu test protokolleri gerektirir. Plastik kaynak süreci üç kalite boyutuna göre doğrulanmalıdır.
| Test Tipi | Yöntem | Geçme Kriteri | Frekans |
|---|---|---|---|
| Çekme Gücü | ISO 527 / ASTM D638 çekme testi | ≥%80 ana materyal UTS | Vardiyanın başlangıcı: + her 500 bilgisayarda bir |
| Peel Test | 180° soyma 50 mm/dakika hızda | Kaynak bölgesinde değil, ana bölgede arıza | Esnek film için saatlik |
| Basınç / Sızıntı Testi | Hava basıncı 1.5× çalışma basıncında | 60 saniye boyunca sıfır kaçış | %100 tıbbi ve sıvı parçalar için |
| Görsel Denetim | 10× büyütme, kesit kesimi | Boşluklar, gözeneklilik veya soğuk kapanmalar yok | Parti başı, 5 parçalı örnek |
Sıkça Sorulan Sorular
Plastik Kaynak Ekipmanı Tavsiyesi Alın
Chenghao Machinery, endüstriyel üretim için yüksek frekanslı, ultrasonik ve sıcak pres kaynak sistemleri sağlamaktadır. Malzeme türünü, parça boyutlarını ve çıkış hacmini paylaşarak eşleşen bir ekipman önerisi oluşturun.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Çin